Writer:创始人 Time:2026-11-17
https://baijiahao.baidu.com/s?id=1881176576004073366&wfr=spider&for=pc
在化妆品、日化及医药类产品的后道包装环节,自动装盒设备常被关注的速度、功率或尺寸参数,往往只是表象。实际使用中,用户更容易遇到纸盒成型不挺括、粘胶位置偏移、插舌卡顿或说明书折叠不到位等问题。
这些现象通常不取决于设备外观,而与纸盒材料、封口结构、设备对纸盒尺寸与纸质的适配逻辑直接相关。
理解一台装盒机为什么对纸盒质量、尺寸范围和封口方式有明确要求,比单纯比较运行速度更能解释实际生产中的稳定性差异。
工作原理与核心结构解析
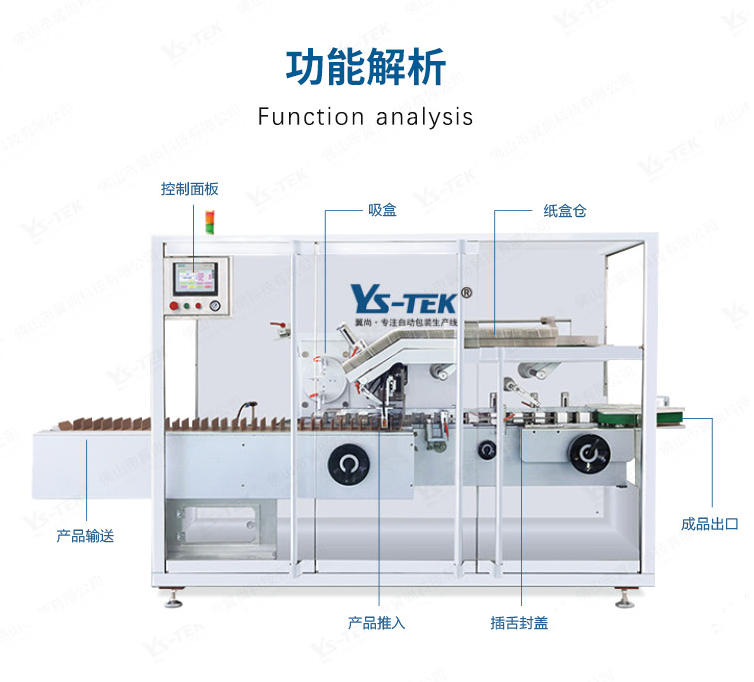
以翼尚YS-130B这类自动装盒设备为例,其核心任务是将扁平纸盒展开、装入产品与说明书、完成封口并输出。设备对纸盒的适配能力,首先取决于纸盒尺寸范围与纸质要求。
该机型支持的纸盒尺寸为长65-240mm、宽30-180mm,纸盒质量要求250-350g,适用灰卡纸、白卡纸和瓦楞纸。这些参数并非随意设定:纸盒克重过低时,纸板挺度不足,在开盒和推入产品过程中容易变形,导致插舌或粘胶位置失准;克重过高或瓦楞结构较厚时,折痕回弹力增大,对开盒机构和封口机构的压力控制提出更高要求。
因此,设备对纸盒克重和材质的限定,本质上是对纸板挺度、折痕恢复力和表面摩擦特性的综合适配。说明书质量要求60-70g/m2,则与折页机构和吸入气流的稳定性有关,纸张过薄容易在高速运行中被气流带偏,过厚则折页阻力增大。
封口方式上,粘胶盒与插舌盒对应不同的末端执行结构:粘胶盒依赖胶枪或热熔胶系统在指定位置施胶并压合,插舌盒则依靠机械插舌机构将盒翼插入盒体。两种结构对纸盒折痕精度、盒翼尺寸一致性的敏感点不同,这也是同一台设备在不同封口形式下表现差异的来源。设备气源要求0.5-0.8Mpa、耗气量20立方/小时,
说明开盒、推料、折页等动作大量依赖气动执行,气压稳定性会直接影响动作节拍的一致性。
技术差异如何影响实际应用
粘胶盒与插舌盒在自动装盒线上的差异,首先体现在对纸盒来料一致性的容忍度上。粘胶封口依赖胶液在纸盒翼片上的附着与固化,纸盒表面涂层、环境湿度以及施胶位置的稳定性都会影响封合效果;插舌封口则依赖盒翼与盒体开口的机械配合,对纸盒折痕位置和盒翼尺寸的精度更为敏感。
因此,同一台设备在切换不同封口形式时,需要调整的执行机构与工艺参数并不相同。设备运行噪音控制在小于等于80dB,功率1.6kW,这些指标反映的是整机在连续运行状态下的基础表现,但实际稳定性更多取决于纸盒来料与设备动作节拍的匹配程度。
当纸盒尺寸接近设备支持范围的边界值时,开盒机构的行程和推料机构的同步性需要更精细的调整,否则容易出现开盒不到位或产品推入时刮擦盒壁的情况。
包装速度30-90盒/分钟的可调范围,也意味着用户在低速段与高速段面对的设备动态特性不同:
高速运行时,气动动作的响应时间和纸盒在导轨中的姿态控制更为关键,对纸盒挺度和表面平整度的要求实际上更严格。这些差异并不指向某一种封口方式更优,而是说明设备选型与纸盒来料之间需要建立匹配关系。
电话/微信: 0086-13640699909
邮件: ystekpacking@163.com
地址: 广东省东莞市塘厦镇林村新鸿路30号3楼